
Процесс раскроя влияет на расход кожи, качество кромки и соответствие пряжке. Для программы по производству ремней полезным сравнением является стоимость и производительность при изготовлении качественных деталей из фактического набора материалов. Заявленная точность позиционирования станка или один быстрый цикл раскроя не могут подтвердить этот результат.
Гидравлический пресс с цанговым механизмом режет с помощью фасонной матрицы. Цифровой станок с ЧПУ следует запрограммированной траектории с помощью соответствующего инструмента, который может включать нож. Оба устройства могут использоваться в производстве кожаных изделий. Технологический процесс производства ремней также включает подготовку, отделку и сборку, что следует учитывать при сравнении производительности.
В данном руководстве рассматриваются механика, раскрой, размеры, оснастка и объемы заказов. Для объяснения доступных подходов используется информация от производителей оборудования, без присвоения универсальных цен, показателей брака или гарантий производительности для всего класса машин.
В чём заключаются основные различия между прессами с ручным управлением и системами ЧПУ?
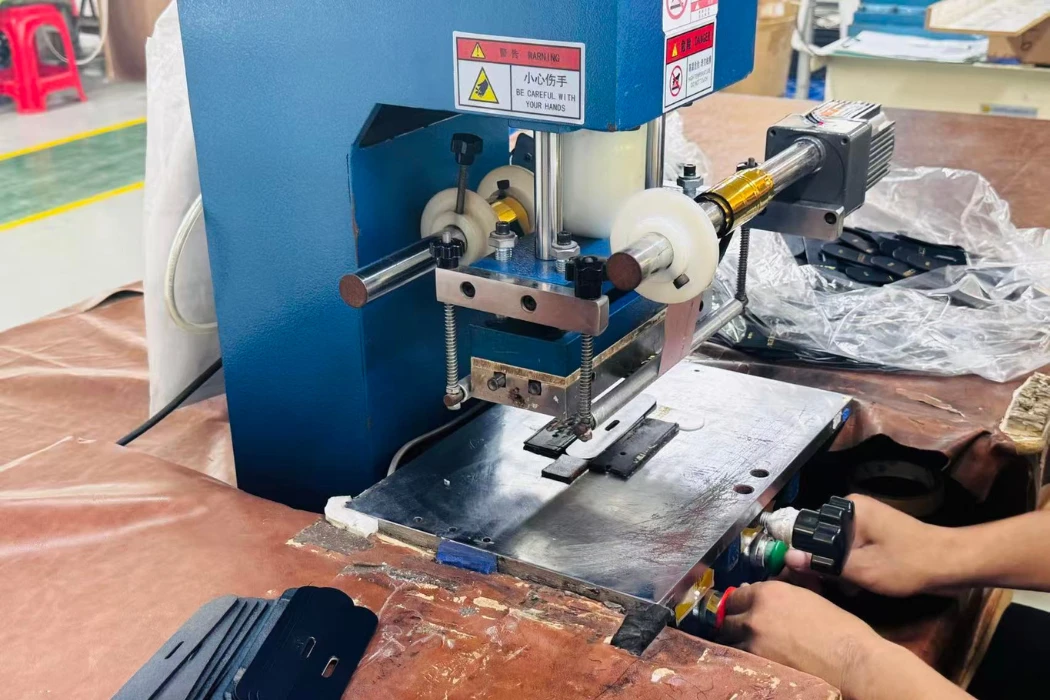
Ключевое различие заключается в способе формирования траектории резки: при вырубке контур задается физическим штампом, а в процессе работы на станке с ЧПУ инструмент управляется цифровым файлом. Конфигурация станков и уровень автоматизации различаются в обеих группах.
Механика гидравлического пресса Clicker Press
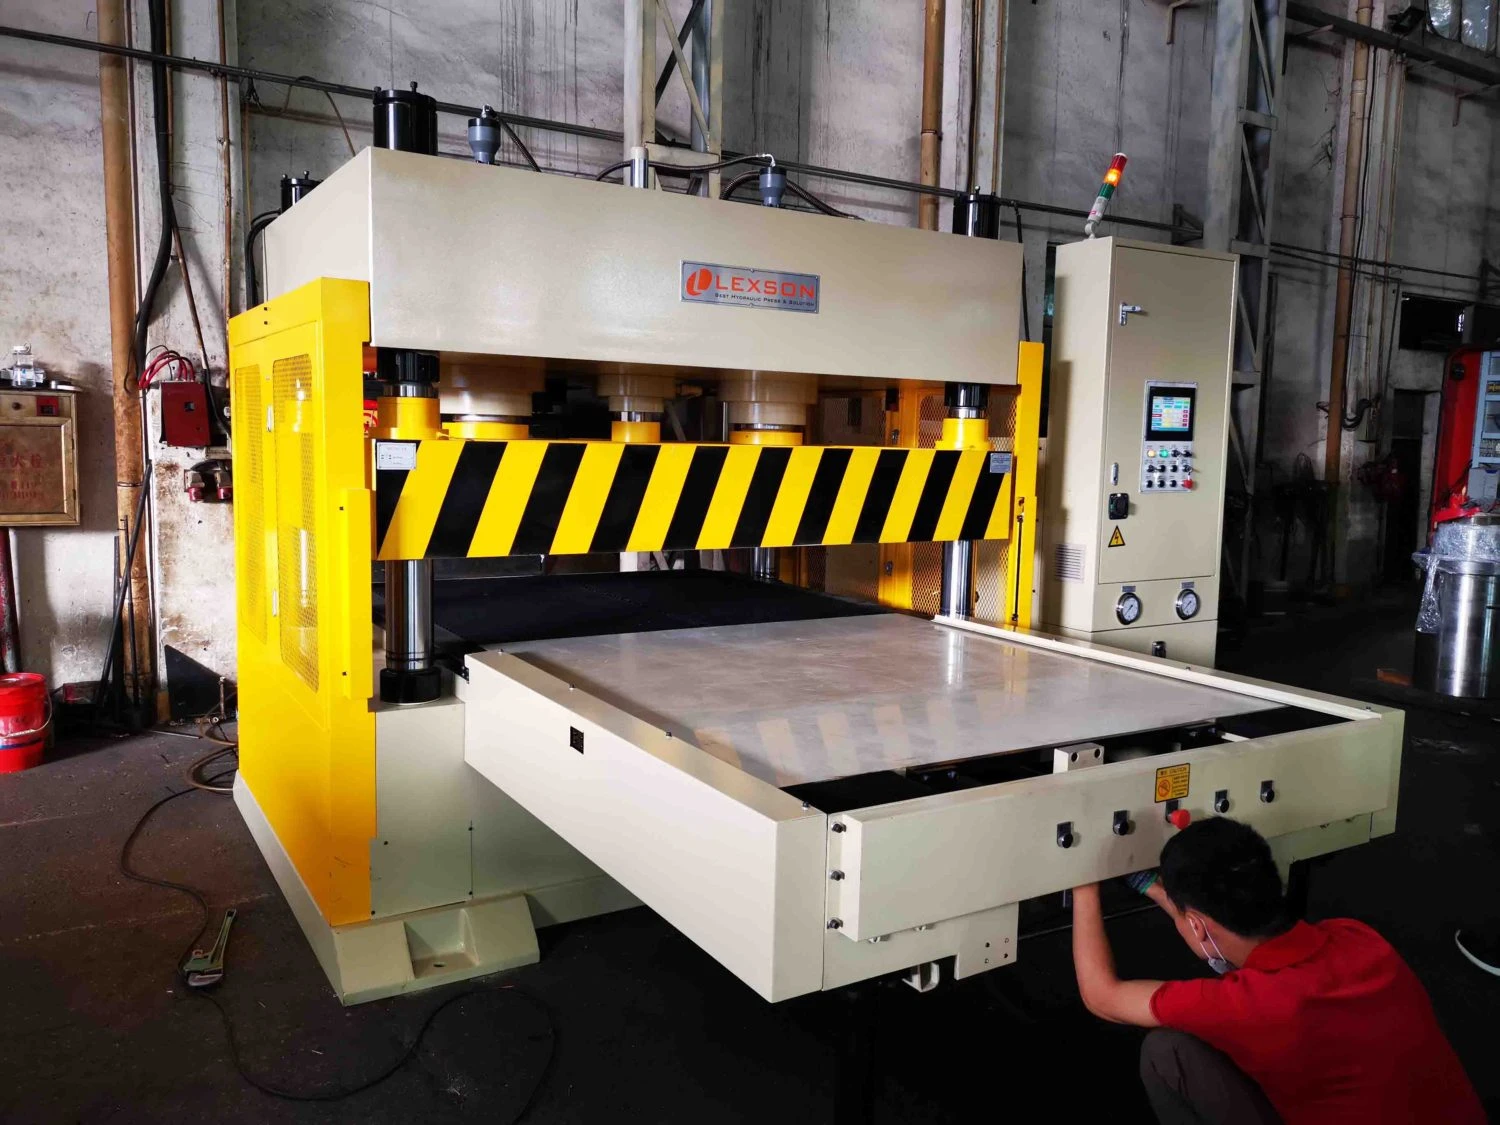
Заточенная режущая матрица располагается над материалом, поддерживаемая соответствующей режущей поверхностью. Пресс создает усилие, необходимое для того, чтобы протолкнуть режущую кромку через материал. Называть это просто «тупым сжатием» значит упускать из виду роль острой матрицы.
Производительность пресса, расположение головок, размер штампа и толщина материала должны быть совместимы. Элементы управления и последовательность безопасных операций различаются в зависимости от модели; следуйте инструкциям производителя по эксплуатации. Ассортимент продукции ATOM для кожевенных изделий включает как вырубные, так и цифровые системы.
Как работает технология цифровой резки с ЧПУ
Цифровой резец считывает запрограммированную геометрию и следует по траектории инструмента с помощью совместимого режущего инструмента. Осциллирующий нож — это один из вариантов, не являющийся стандартным для каждого станка с ЧПУ. Ассортимент инструментов Zünd демонстрирует различные варианты ножей, штамповки и маркировки.
На результат влияют способ крепления материала, выбор лезвия и глубина резания. Вакуумная платформа может обеспечить стабильность, но она не исключает всех перемещений или отклонений инструмента. Частоту колебаний и ход поршня следует выбирать из технических характеристик выбранного инструмента, а не указывать как одну универсальную частоту вращения лезвия.
Сравнение времени настройки и рабочего процесса
Переналадка вырубного станка может включать в себя поиск и проверку инструмента, настройку станка и утверждение первого раскроя. Цифровая переналадка может включать подготовку файла, раскрой, выбор инструмента, регистрацию материала и утверждение первого изделия. Загрузка файла — это лишь одна часть этого рабочего процесса.
Замерьте время выполнения типичного процесса обработки, начиная с загрузки материала и заканчивая получением готовых деталей, пригодных для следующего этапа. Включите в расчет этапы комплектации, сортировки и проверки. Ни фиксированный вес штампа, ни универсальное сравнение времени переналадки в секундах не являются надежными для разных цехов.
Как методы раскроя влияют на процент брака кожи?
Форма шкуры, зоны пригодности для использования, размер детали, направление волокон и ассортимент — все это влияет на выход продукции. Длинные ремни могут накладывать иные ограничения на укладку по сравнению с мелкими кусками кожи. Сравните системы с эквивалентными шкурами и одинаковыми правилами приемки.
Ручная раскройка с использованием стальных штамповочных матриц.
Оператор может проверить естественные отметины и разместить штампы в соответствии с требованиями к качеству продукции. Правильное размещение включает в себя не только заполнение видимого контура: направление растяжения, оттенок и соответствие деталей могут иметь значение. Оптимальное расстояние зависит от штампа и технологического процесса.
Зафиксируйте причины брака или неиспользования материала. Некоторые очевидные потери способствуют сохранению качества продукции, в то время как некачественная компоновка или предотвратимые дефекты раскроя могут быть уменьшены. Универсальный показатель разрыва или процента потерь не позволяет различить эти причины.
Цифровое вложение и картирование качества
Технологический процесс обработки кожи в компании Zünd описывает захват контура, регистрацию ранее отмеченных зон качества, раскрой, раскрой и обработку. Он также описывает конфигурации, в которых детали раскладываются вручную, а камера является дополнительным элементом. Цифровая резка не всегда включает автоматическое распознавание дефектов.
Программное обеспечение должно иметь соответствующие правила для ориентации, зон качества и допустимого расстояния. Алгоритм не может сделать непригодную для использования область подходящей для ремешка премиум-класса или гарантировать, что каждый квадратный сантиметр станет продуктом. Проверьте компоновку на соответствие фактическим ограничениям по материалам и дизайну.
Сравнение выхода годных материалов
Согласуйте определение выхода годной продукции до начала испытаний: например, площадь принятых на резку деталей, деленная на площадь исходного материала, при использовании единого метода измерения. Отслеживайте бракованные детали и материал, зарезервированный для других изделий, отдельно, чтобы сравнение было осмысленным.
Проведите испытания с использованием репрезентативных смесей материалов и размеров, затем сравните принятые показатели выпуска продукции, трудозатрат и количества дефектов на последующих этапах производства. Цифровая раскройка может повысить производительность производства, но это повышение необходимо измерить. Нельзя предполагать, что оно будет одинаковым в процентном отношении для всех заводов по производству ленточных конвейеров.
| Пункт сравнения | Технологический процесс высечки | Рабочий процесс цифровой резки |
|---|---|---|
| размещение | Процесс размещения, настроенный оператором или оператором | Ручная, автоматизированная или вспомогательная раскройка в зависимости от системы. |
| Зоны качества | Признание операторов и согласованные правила | Информация, представленная на карте, и правила вложенности должны быть надежными. |
| Расстояние | Проверьте соответствие штампу, материалу и поверхности резки. | Проверьте лезвие, материал и прижим. |
| Доказательства уступки | Проведите оценку качества готовой продукции на репрезентативных образцах. | Используйте тот же материал и те же основания приемки. |
Какая система обеспечивает лучшую точность размеров ремней?
Важность ширины ремешка
Ширина и толщина должны соответствовать пряжке и обработанному краю. Избыточная ширина может вызвать трение, а недостаточная — ухудшить внешний вид или фиксацию. Значение, имеющее значение, зависит от геометрии фурнитуры, а не от универсального правила одного миллиметра.
Сначала определите требования к готовой детали, затем распределите управление между резкой и последующими процессами. Измерения должны проводиться в заданных местах и при согласованных условиях. Размеры вырезанной заготовки и собранной ленты с окрашенными кромками могут отличаться.
Допуск прессования и состояние инструмента
Геометрия штампа, острота, свойства материала, состояние разделочной доски и настройка станка влияют на размеры и кромки. Проверяйте инструмент и образцы готовой продукции, а не присваивайте каждому штампу из стальной линейки одинаковый допуск или отклонение.
Используйте первичную проверку и соответствующий отбор проб в процессе производства. Исследуйте изменения качества резки, прежде чем продолжать длительный цикл производства. Техническое обслуживание инструмента должно проводиться в соответствии с рекомендациями поставщика штампов и станков; не каждый поврежденный штамп подходит для повторной заточки.
Результаты высокоточной обработки на станках с ЧПУ и качества готовых деталей
Точность позиционирования, указанная в технических характеристиках станка, отличается от допуска, достигаемого при обработке кожи. Износ лезвия, прижим, перемещение материала и настройки траектории могут влиять на резку. Цифровые системы не исключают всех источников физических отклонений.
Запросите пробную резку с заданной толщиной, закалкой и геометрией. Измерьте фактические детали после соответствующей обработки и чистовой отделки. Подтвердите результат по всей рабочей зоне и повторите циклы, вместо того чтобы утверждать, что каждый первый и тысячный конвейер автоматически идентичен.
Влияют ли затраты на техническое обслуживание и оснастку на вашу прибыль?
Штампы для стальных линеек и физическое хранение
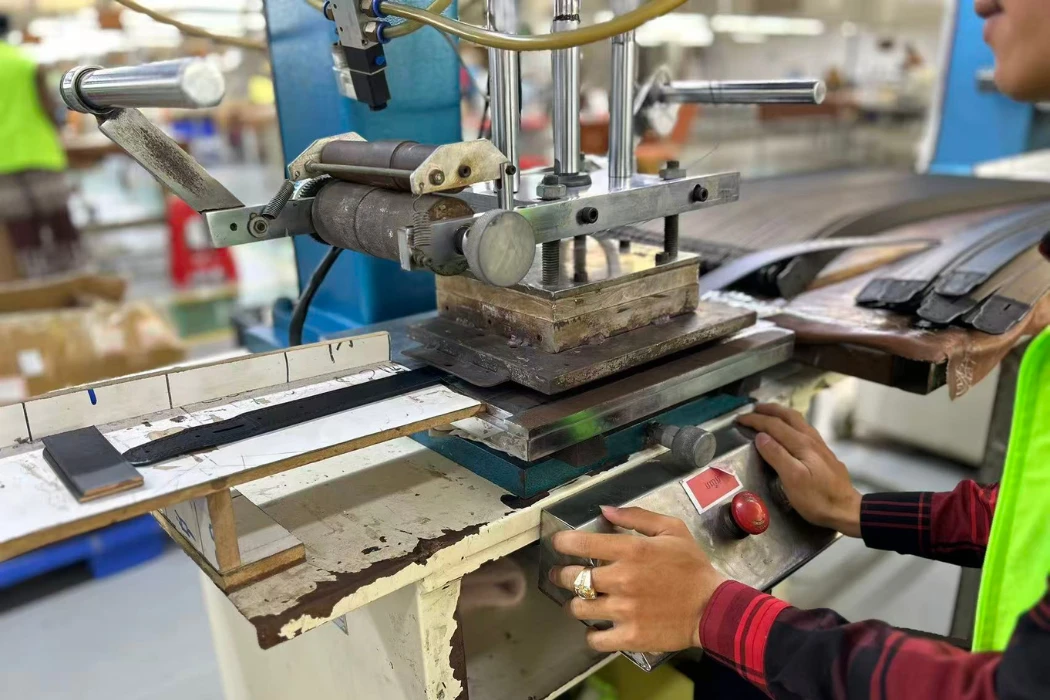
В смету необходимо включить проектирование, изготовление, идентификацию, хранение, проверку и замену штампов. Количество штампов зависит от того, используется ли в процессе резки полные контуры или общие операции по зачистке и обработке концов. Не для каждого размера обязательно требуется отдельный штамп для конвейерной ленты.
Согласуйте права собственности на инструмент и доступ к нему для повторных заказов. Зафиксируйте состояние и утвержденную геометрию, а также предусмотрите возможность внесения изменений при изменении продукта. Предложения поставщиков более полезны, чем неподтвержденная универсальная стоимость за штамп.
Лезвия для станков с ЧПУ, программное обеспечение и поддержка
Цифровая резка позволяет избежать использования штампов для каждого контура, но при этом все равно требуются лезвия, режущие поверхности, обслуживание инструмента и подходящие напильники. Лицензии на программное обеспечение, обновления, управление данными, обучение и сервисное обслуживание также могут увеличить стоимость.
Не стоит считать цифровые шаблоны бесплатными только потому, что хранение файлов недорогое. Подготовка и проверка геометрии требуют усилий. Тип лезвия, срок его службы и процедура замены зависят от материала и станка; универсальной цены или количества ремней на одно лезвие не существует.
Долгосрочное сравнение затрат
Сравните стоимость установленного оборудования, коммунальные услуги, оснастку, программное обеспечение, рабочую силу, обслуживание, время простоя, расход материалов и ожидаемый объем производства при предполагаемой нагрузке. Проверьте, что входит в коммерческое предложение, включая обучение и местную поддержку.
Используйте данные измеренных испытаний и реалистичные показатели использования для оценки инвестиций. Более высокая закупочная цена может быть оправдана в одном производственном цикле и недоиспользована в другом. Не существует универсального показателя экономии материалов, гарантирующего быструю окупаемость.
| Категория затрат | Высечка | Цифровая резка |
|---|---|---|
| Установленное оборудование | Станок, режущая поверхность, установка и опора | Резак, инструменты, система крепления, программное обеспечение и монтаж. |
| Подготовка продукта | Разработка штампов или совместная резка | Подготовка файлов, проверка и настройка вложенности |
| Расходные материалы | Штампы и режущие поверхности | Лезвия, режущие поверхности и другие указанные расходные материалы. |
| Хранение и контроль | Идентификация инструментов и их физическое хранение | Управление файлами/версиями, а также физические инструменты и запасные части. |
| Экономический результат | Рассчитайте стоимость одной принятой детали. | Расчеты проводятся на тех же условиях приемки и рабочей нагрузки. |
Может ли объем производства определять выбор оптимальной технологии резки?
Небольшие объемы и индивидуальные заказы
Для небольших цехов может быть предпочтительнее использовать имеющееся в наличии вырубное оборудование для обработки повторяющихся форм, в то время как частые доработки могут сделать цифровую резку полезной даже при небольших объемах. Выбор определяется материалом, наличием оснастки и особенностями всего процесса.
Сравните частоту разработки, разнообразие деталей, а также ежемесячное количество. Обучение и безопасная эксплуатация важны для обеих систем. Низкая стоимость закупки сама по себе не гарантирует минимальную себестоимость приемлемого продукта.
Масштабирование для розничных заказов
Для крупных заказов необходимы надежная производительность, техническая поддержка и контроль технологического процесса. Для вырубки можно использовать повторяющиеся простые формы, в то время как для смешанных узоров и размеров может быть предпочтительнее цифровая подготовка. Ни один из методов не подходит для выполнения всех крупносерийных заказов.
Ищите данные о репрезентативной производственной мощности и план действий на случай возникновения узких мест, поломок и проверок качества. Рассматривайте использование материалов и ответственное производство конвейерных лент отдельно от необоснованных утверждений о том, что одна машина автоматически является экологически устойчивой.
Гибридные раскройные площадки
На предприятии разные детали могут распределяться между разным оборудованием. Длинные ленты, фигурные наконечники, фиксаторы и декоративные элементы могут иметь разные требования к резке. Гибридный маршрут — это вариант производства, а не доказательство того, что каждая современная фабрика следует одной и той же последовательности.
Проверьте взаимодействие между операциями, включая размеры и идентификацию деталей. Попросите поставщика объяснить маршрут для вашей конструкции. Подтвердите оборудование и процесс, предложенные для фактического заказа, включая любую резку, выполняемую сторонними организациями.
Часто задаваемые вопросы о раскройке кожаных ремней
Станки с ЧПУ быстрее, чем прессы с ручным управлением, при изготовлении кожаных ремней?
Это зависит от формы, материала, настройки, загрузки и сортировки. Сравните весь рабочий процесс и принятый результат. Штамп может вырезать контур за один ход, в то время как нож следует по заданной траектории, но ни одно из этих наблюдений само по себе не позволяет определить общую производительность.
Каков средний срок службы штампа для резки кожи?
Это зависит от инструмента, материала, режущей поверхности, настройки и технического обслуживания. Проверяйте состояние и производительность, а не полагайтесь на универсальное количество ударов. Следуйте рекомендациям поставщика по ремонту или замене.
Могут ли станки с ЧПУ резать толстую кожу для уздечки, дубленую растительными дубильными веществами?
Некоторые комбинации станков и инструментов позволяют обрабатывать толстую кожу. Уточните возможности производителя и протестируйте материал на практике. Заявленная общая толщина не охватывает все типы кожи, покрытия и конфигурации инструментов.
Сколько кожи расходуется впустую при использовании пресса с кликером?
Универсального процента не существует. Качество кожи, форма, размеры деталей и правила размещения определяют допустимый выход годной продукции. Измеряйте принятые детали на основе единой площади и отличайте неизбежные обрезки от предотвратимых браков.
Вам нужен квалифицированный оператор для работы на станке с ЧПУ для резки кожи?
Да. Подготовка файлов, оценка материалов, настройка оборудования, проверка инструментов и безопасная эксплуатация по-прежнему требуют компетентности. Автоматизация меняет характер работы, но не снимает ответственности за проверку результата.
Какой метод резки обеспечивает более чистые края ленты?
Оба метода позволяют получить подходящие кромки при наличии соответствующих инструментов и настроек. Сравните результаты раскроя на реальной коже и осмотрите ее после предполагаемой обработки. Не следует предполагать, что все вырубные формы обеспечивают идеально ровную кромку или что все цифровые раскройные формы безупречны.
Выбор маршрута резки для вашей программы производства ленточных конвейеров
Сначала определите окончательные размеры и внешний вид, затем сравните результаты измеренной резки, допустимый выход готовой продукции и общую стоимость. Правильный маршрут должен соответствовать вашему проекту и объему производства, а не общему рейтингу оборудования.
Для изготовления кожаных ремней на заказ по технологии Hoplok необходимо предоставить чертежи, информацию о материале, пряжке и объеме заказа, чтобы можно было уточнить производственный процесс. Минимальный объем заказа для кожаных ремней составляет 300 единиц, для ремней из полиуретана — 1,000 единиц; изготовление образцов занимает 2–3 недели, а серийное производство — 60–90 дней, при этом согласованный график разработки и утверждения будет указан в коммерческом предложении.






